La rugosité et le degré de propeté SA après décapage des surfaces en aérogommage
Lorsqu’on parle de préparation de surface par aérogommage, deux notions reviennent souvent qui sont la rugosité et le degré de propreté SA.
Ces paramètres post-décapage, déterminent la qualité d’accroche d’un revêtement (Peinture, primaire, métallisation…) et le niveau de décapage obtenu.
Mais alors comment les mesurer ? Et surtout, comment choisir le bon abrasif pour atteindre le résultat souhaité ?
Notre article vous explique tout, simplement avec la rigueur d’un concepteur et fabricant d’aérogommeuses et fournisseur d’abrasifs naturels.
Le degré de propreté SA :
La norme qui définit la qualité du décapage
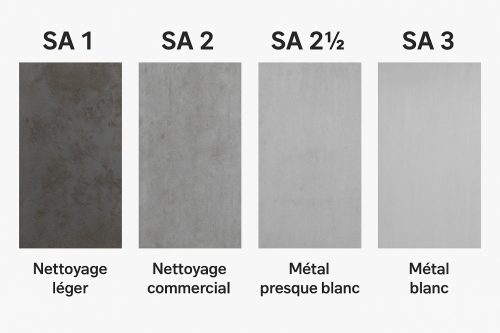
Le degré de propreté SA provient d’une norme internationale ISO 8501. Il décrit le niveau de propreté visuel obtenu après la projection d’un abrasif sur une surface en métal.
| Niveau | Désignation | Description simplifiée | Aspect visuel |
|---|---|---|---|
| SA 1 | Nettoyage léger | Balayage rapide du support mais des traces importantes du supports initiales subsistent, nous n’avons ici retiré que les couches friables et superficielles. | Gris foncé irrégulier |
| SA 2 | Nettoyage commercial | Décapage plus en profondeur, la rouille et les revêtements ont disparus toutefois il reste des éléments solides sur le support. | Gris mat |
| SA 2½ | Métal presque blanc | Surface uniforme, seules des ombres subsistent | Gris clair homogène |
| SA 3 | Métal blanc | état de surface où toute trace même minime du revêtement ou rouille ont disparus. On repart sur un support « remis à neuf » | Métal neuf |
La rugosité :
le profil de surface obtenu après décapage
Contrairement au degré SA, la rugosité de surface (norme ISO 8503) exprime le profil micro-géométrique d’un substrat après traitement : hauteur des pics, profondeur des creux. Elle se mesure en Ra ou Rz (Quantitatif, mesuré en µm). Une rugosité adaptée améliore l’accroche du revêtement, avec des valeurs comme :
- Ra : moyenne arithmétique des hauteurs du profil,
- Rz : écart moyen entre les pics et les creux.
En pratique :
- Ra 20–40 µm → surface douce (bois, aluminium),
- Ra 50–80 µm → surface standard pour peinture,
- Ra > 80 µm → surface rugueuse, forte accroche ou effet antidérapant.
Les paramètres qui influencent la rugosité en aérogommage
L’opérateur contrôle différents paramètres pour obtenir une rugosité plus ou moins importante sur le support. 5 critères viennent influencer le résultat :
- Granulométrie de l’abrasif : détermine le degré de rugosité.
- La pression d’air : impacte la vitesse et le degré de propreté SA.
- Distance/angle de projection : modifie la profondeur du profil.
- Dureté du support : en fonction de la matière du support (Aluminium, acier, pierre,…) la réaction est différente.
- Le type de buse : Cylindrique ou venturi le résultat peut varier. La venturi donne souvent un rendu plus homogène.
Ce qu’il faut retenir sur la relation entre propreté et rugosité
Il n’existe aucune corrélation directe entre le degré SA de propreté et la rugosité :
- Un grain fin peut atteindre SA 3, mais avec une rugosité faible.
- Un grain gros donnera une rugosité élevée, même avec un SA 2½.
En d’autres termes, le degré de propreté SA dépend du soin de nettoyage, et la rugosité dépend du grain et de la pression.

Quelle est la différence entre propreté (SA) et rugosité (RA) ?
Pour faire simple, le degré de propreté (SA) est un critère visuel. Tandis que la rugosité est un critère de texture, profil lisse ou granuleux.
Un bon aérogommage doit atteindre le SA requis tout en ajustant la rugosité à l’application finale.
Choisir le bon abrasif et les bons réglages de pression est donc la clé d’un résultat professionnel.
Quelle différence entre sablage et aérogommage pour la rugosité ?
Le sablage traditionnel utilise souvent des abrasifs plus gros et des pressions élevées : profil plus profond.
L’aérogommage, notamment pour supports fragiles ou décoratifs, travaille avec abrasifs plus fins, pressions modérées, profil plus doux.
Quel abrasif pour obtenir de bons résultats ?
En fonction du degré de propreté recherché et de la rugosité à obtenir, plusieurs abrasifs sont à choisir. On vous donne des exemples rapides :
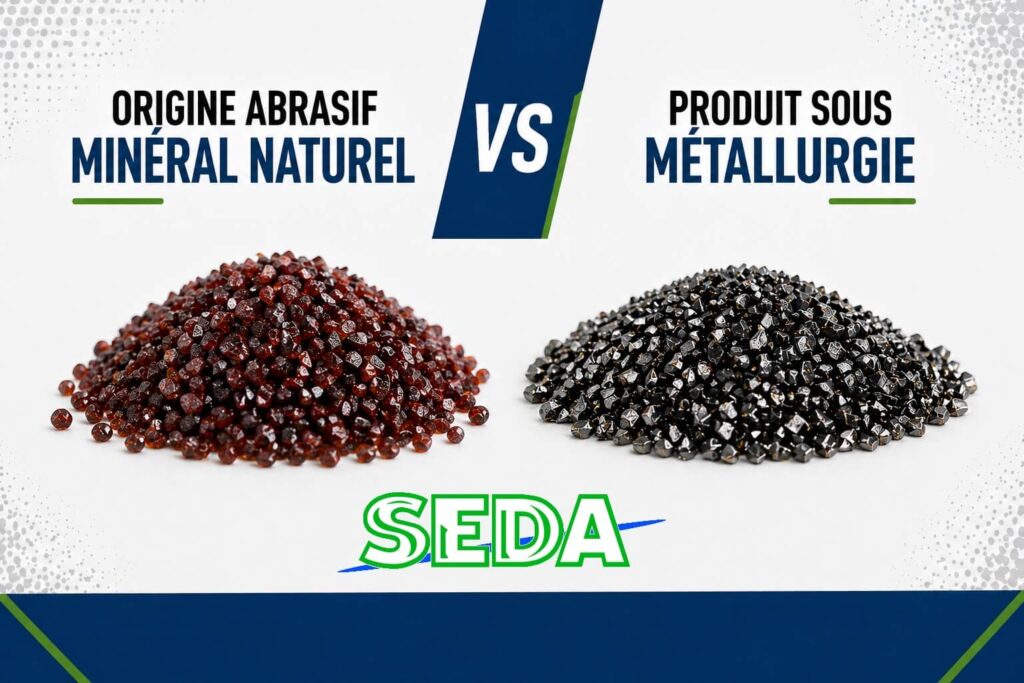
Le Garnet : angulaire avec différentes granulométries bien calibrées, permettant de trouver facilement le SA recherché et surtout le type de profil recherché en terme de rugosité.
Le bicarbonate de soude : abrasif de nettoyage idéal pour obtenir une rugosité quasi nul pour enlever les couches fragiles sans attaque mécanique.
Abrasifs végétaux (Coquille de noix) : décape des peintures fines sans altérer le métal avec une rugosité faible.
Microbille de verre : de forme ronde et peu agressif, poli légèrement la surface sans creuser idéal pour une finition satiné avec une rugosité assez faible.
Peut-on obtenir un SA 3 avec un abrasif fin ?
Oui, il est possible d’atteindre SA 3 (métal remis à neuf) même avec un abrasif fin, mais la rugosité sera faible. Si le revêtement exige un profil de rugosité élevé, un abrasif plus grossier sera donc nécessaire. Grâce à l’aérogommeuse, nous pourrons aussi jouer avec la pression d’air de travail, basse ou forte pression.
Pourquoi mon aérogommage ne donne pas une propreté homogène ?
Un degré de propreté non homogène est presque toujours lié à un mauvais équilibre entre pression, grain et gestuelle.
En ajustant ces trois paramètres et en maintenant des conditions constantes, on obtient une surface uniformément grise, propre et prête à peindre.
Le degré SA et la rugosité Ra s’appliquent-ils uniquement aux métaux ?
La propreté SA a été créé exclusivement pour le décapage de surfaces métalliques, principalement l’acier.
Il définit un niveau de propreté visuel avant application d’un traitement (peinture, galvanisation, métallisation…).
La rugosité RA n’est pas limitée aux métaux. Elle peut être mesurée sur différents supports :
-
sur pierre, pour évaluer le “grain” après aérogommage,
-
sur bois, pour contrôler la texture avant lasure,
-
sur béton, pour vérifier le profil avant collage ou résine,
-
ou sur aluminium, pour garantir l’adhérence avant peinture.
Le Ra est donc un critère universel, applicable à tous les matériaux solides.
Quel abrasif Garnet pour obtenir le degré de propreté souhaité ?
Techniquement, vous pouvez obtenir un SA3 avec du garnet 200Mesh mais pas la rugosité. Il n’existe pas vraiment de recueil, il faut surtout savoir s’adapter en fonction des situations et de connaitre initialement ce que vous souhaitez comme résultat post décapage.
A titre d’informations, voici un guide conseil sur les abrasifs GARNET :
- Garnet 350 et Garnet 200 Mesh : Décapage de support délicats avec recherche de rugosité minime voire nulle (<45 microns. Ex : boiserie, pierre, carrosserie…
- Garnet ClassicCut 80 Mesh, à privilégier sur les métaux fins (portails petite ferronnerie) ou pierre dure avec peu de revêtements, l’attaque permets d’obtenir un G fin (50 microns max) mais souvent suffisant pour une accroche peinture.
- Le 30/60 PremiumBlast, permet d’obtenir un Moyen G correspondant à une rugosité de 65/85microns en moyenne, uniquement à utiliser sur des pierres dures, ou des métaux, avec une couche d’environ 300 microns à décaper.
- Le garnet ToughBlast lui est destiné aux travaux lourds sur des métaux fortement corrodés avec une épaisseur de revêtements forte (sup 500 microns) ou bien au décapage des bétons pour mettre à jour les granulats (béton désactivé avec recherche de forte rugosité) ici on est plutôt sur un G grossier supérieur en moyenne à 85 microns.